Einmal gegossen.
Für immer gestimmt.
Wir gießen Glockenbronze bei 1.150 °C und stimmen jede Glocke von Hand auf der Drehbank – Metall abtragend, bis ihre fünf Stimmen in wahrer Harmonie erklingen.
Fünf Stimmen,
Eine Glocke.
Einmal angeschlagen, spricht eine Glocke mit fünf eigenständigen Teiltönen. Im Rohguss klingen sie disharmonisch; auf der Drehbank gestimmt, fügen sie sich zu einfachen musikalischen Intervallen – das True-Harmonic-Tuning, perfektioniert im 19. Jahrhundert nach Canon Simpson. Scrollen Sie und hören Sie, wie sie in Einklang kommen.
Drei Akte in Bronze.
Lehm, Mantel & Kern
Die Glocke wird in Lehm geformt – ein Kern nach dem Innenprofil, ein Mantel nach dem Außenprofil. Eine Schablone zieht die Kurve von Hand. Keine zwei Formen sind je identisch.
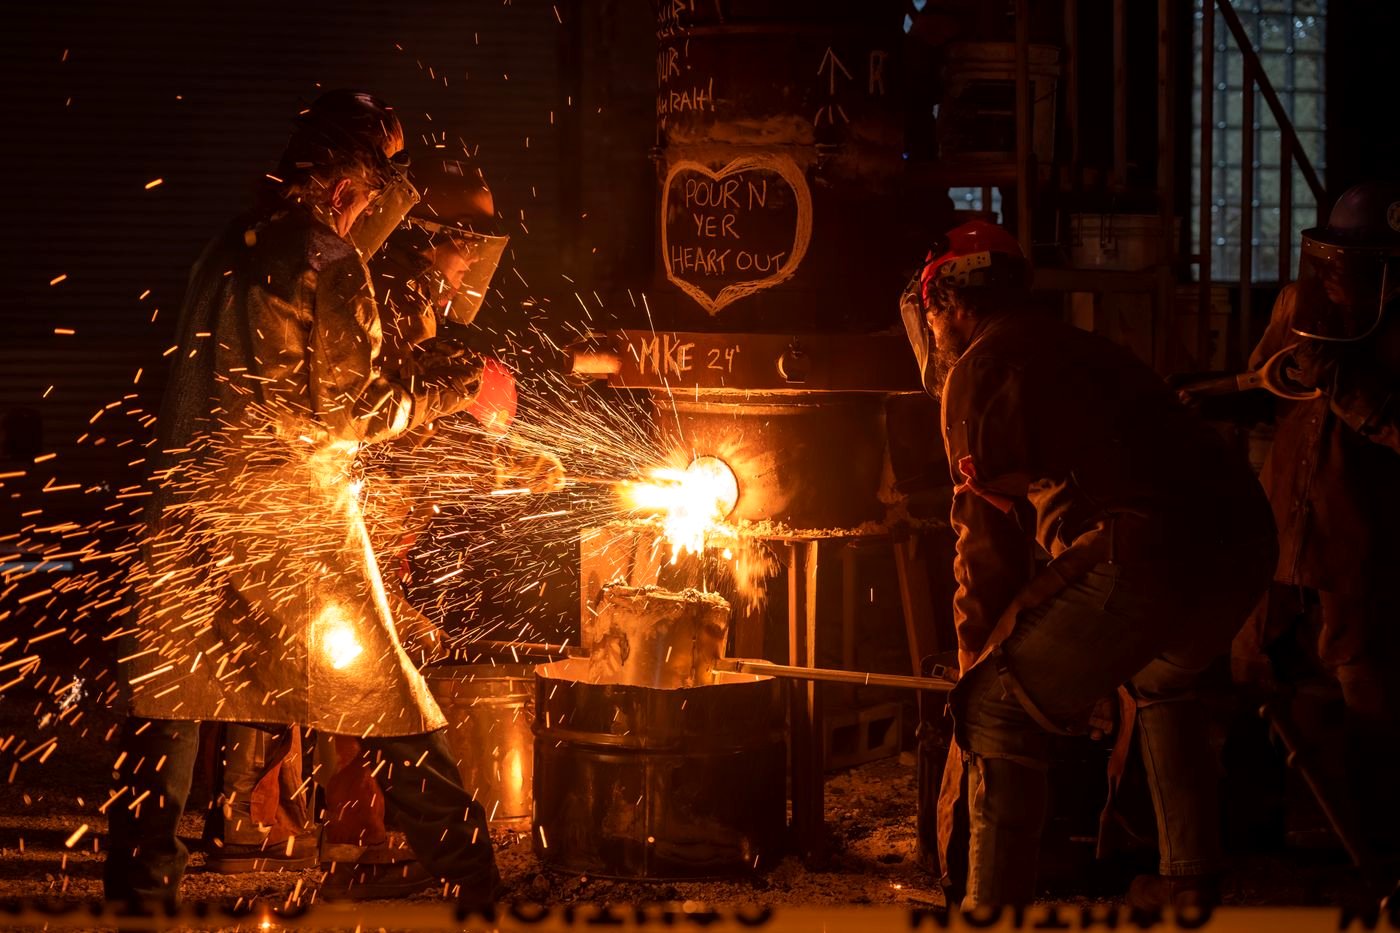
Bronze bei 1.150 °C
Glockenmetall – etwa 78 % Kupfer, 22 % Zinn – wird geschmolzen und in einem einzigen Guss vergossen. Zu viel Zinn macht die Glocke spröde, zu wenig lässt die Stimme matt werden. Die Legierung ist der Klang.
Zur wahren Harmonie geschnitten
Abgekühlt und aus der Form gebrochen, kommt die Glocke auf eine Vertikaldrehbank. Metall wird an fünf präzisen Zonen abgetragen, bis sich Grundton, Prime, Terz, Quinte und Oktave angleichen. Hier wird aus einem Guss eine Glocke.
Glocken, die ihre Stimme fanden.
Eine Glocke wird benannt, gewogen und auf einen Ton gestimmt. Diese verließen die Gießerei klangrein.
Feuer, Bronze und ein gutes Gehör.
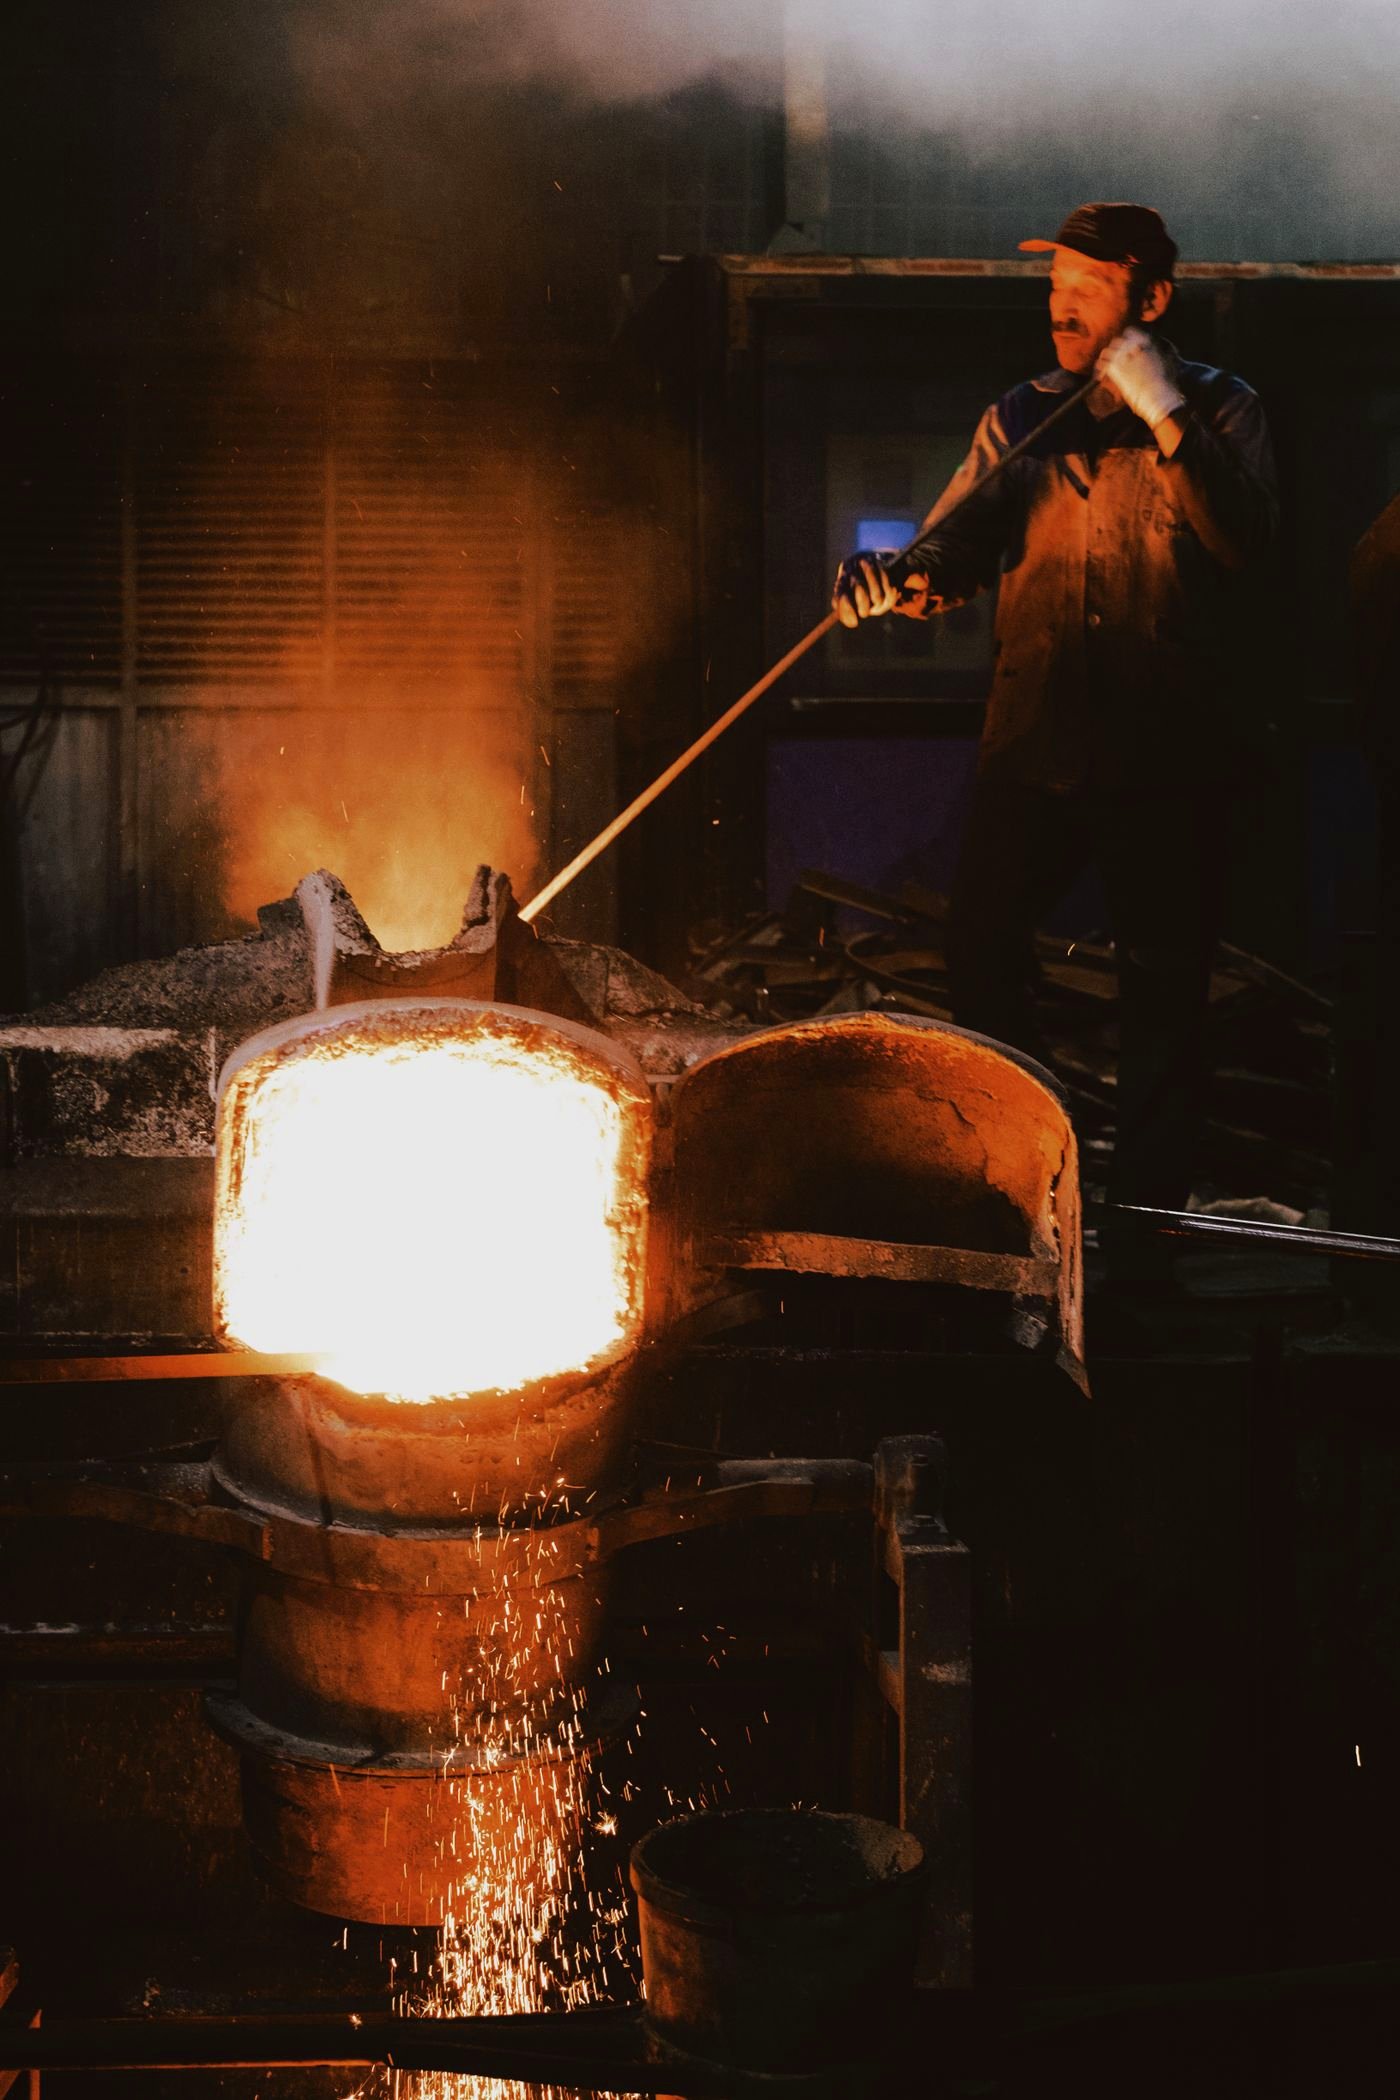
Seit über einem Jahrhundert gießt und stimmt diese Gießerei Bronzeglocken – für Türme, Carillons und private Aufträge. Alles geschieht unter einem Dach: Modell, Form, Schmelze, Guss und Stimmung. Wir gießen wenige Glocken im Jahr und stimmen jede nach Gehör.
Klinge wahr.
Nennen Sie uns den Turm, den Ton, das Gewicht – oder einfach den Anlass. Wir antworten mit einer Zeichnung und einem Preis.