Coulée une fois.
Accordée pour toujours.
Nous coulons le bronze à cloche à 1 150 °C, puis accordons chaque cloche à la main sur le tour — enlevant du métal jusqu'à ce que ses cinq voix sonnent en parfaite harmonie.
Cinq voix,
Une cloche.
Frappée une fois, une cloche parle avec cinq partiels distincts. Bruts de coulée, ils s'entrechoquent ; accordés sur le tour, ils s'alignent en intervalles musicaux simples — l'accord harmonique vrai perfectionné au XIXe siècle d'après Canon Simpson. Faites défiler et écoutez-les s'accorder.
Trois actes en bronze.
Terre grasse, chape & noyau
La cloche est façonnée dans la terre grasse — un noyau construit selon le profil intérieur, une chape frappée selon le profil extérieur. Un gabarit à main balaie la courbe. Aucun moule n'est jamais identique.
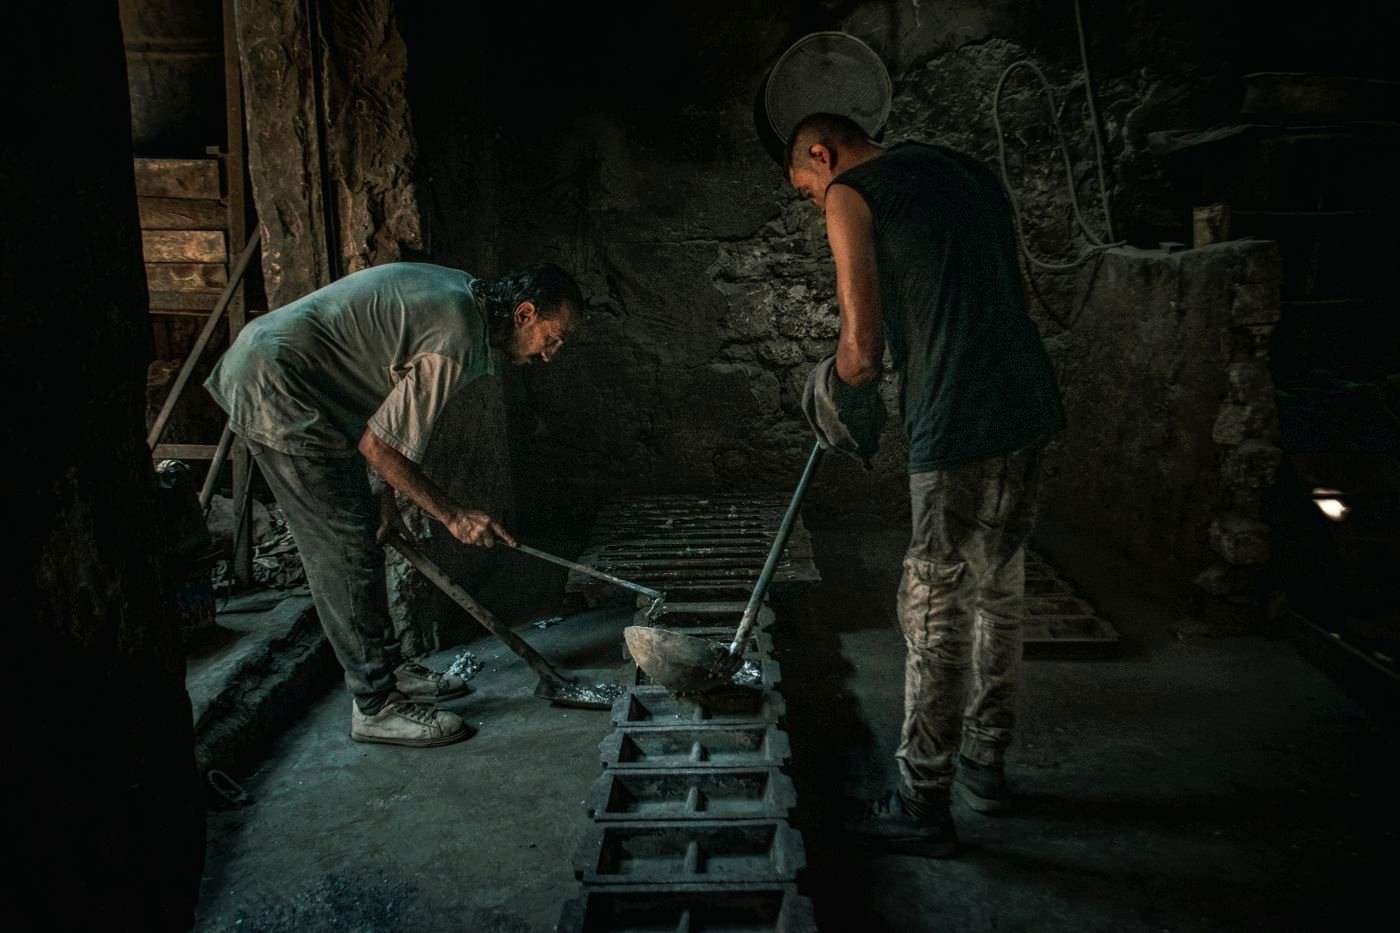
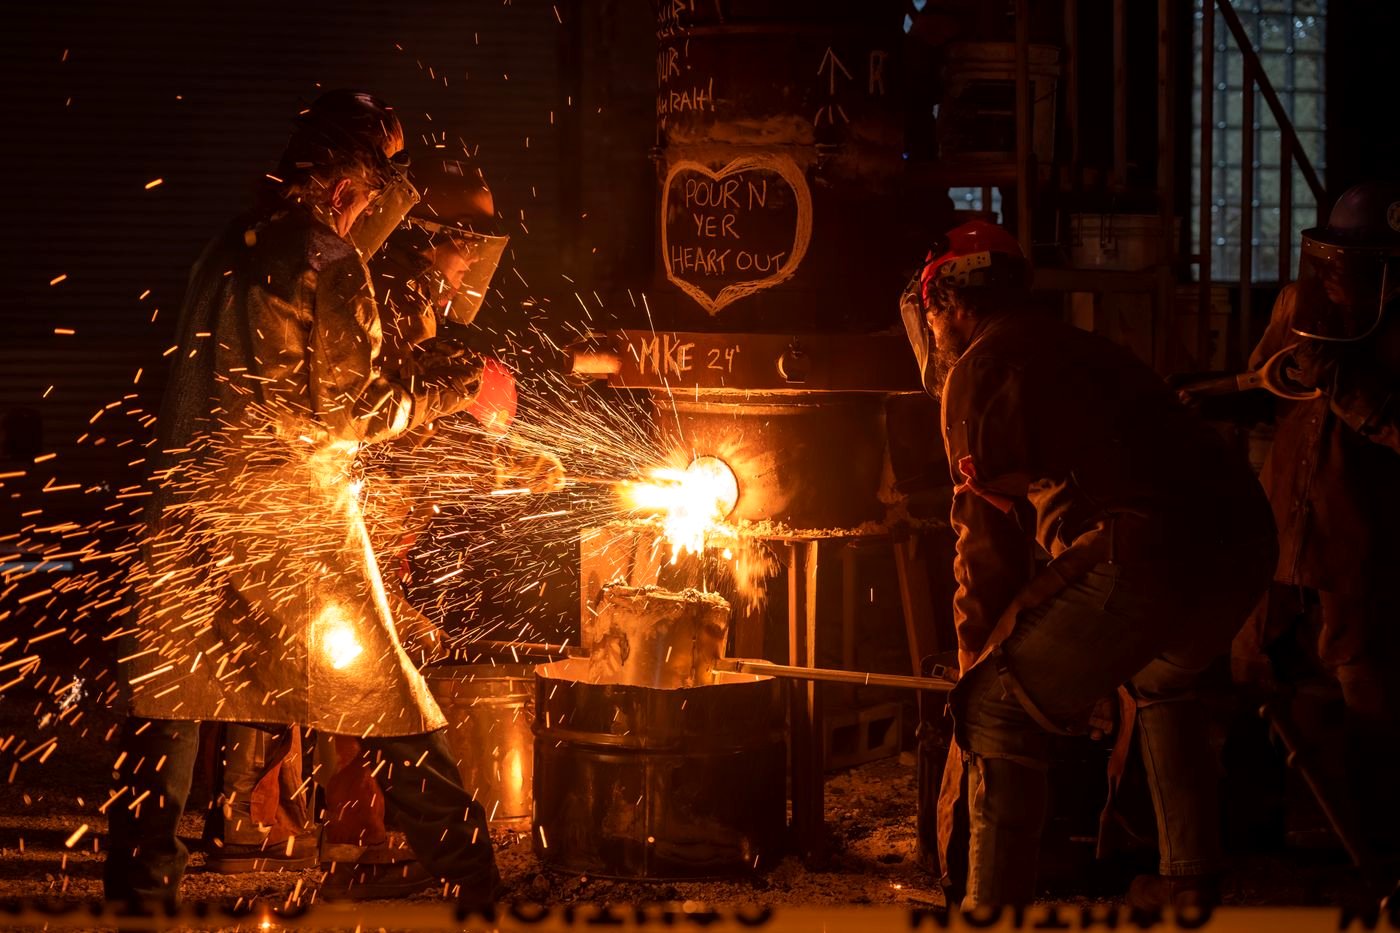
Bronze à 1 150 °C
Le métal à cloche — environ 78 % de cuivre, 22 % d'étain — est fondu et coulé d'un seul tenant. Trop d'étain et la cloche est cassante ; trop peu et la voix devient sourde. L'alliage est le son.
Taillé pour une harmonie vraie
Refroidie et extraite du moule, la cloche est placée sur un tour vertical. Le métal est enlevé de cinq zones précises jusqu'à ce que le bourdon, la prime, la tierce, la quinte et la nominale s'alignent. C'est là qu'une coulée devient une cloche.
Des cloches qui ont trouvé leur voix.
Une cloche est nommée, pesée et frappée à une note. Celles-ci ont quitté la fonderie accordées avec justesse.
Feu, bronze et une bonne oreille.
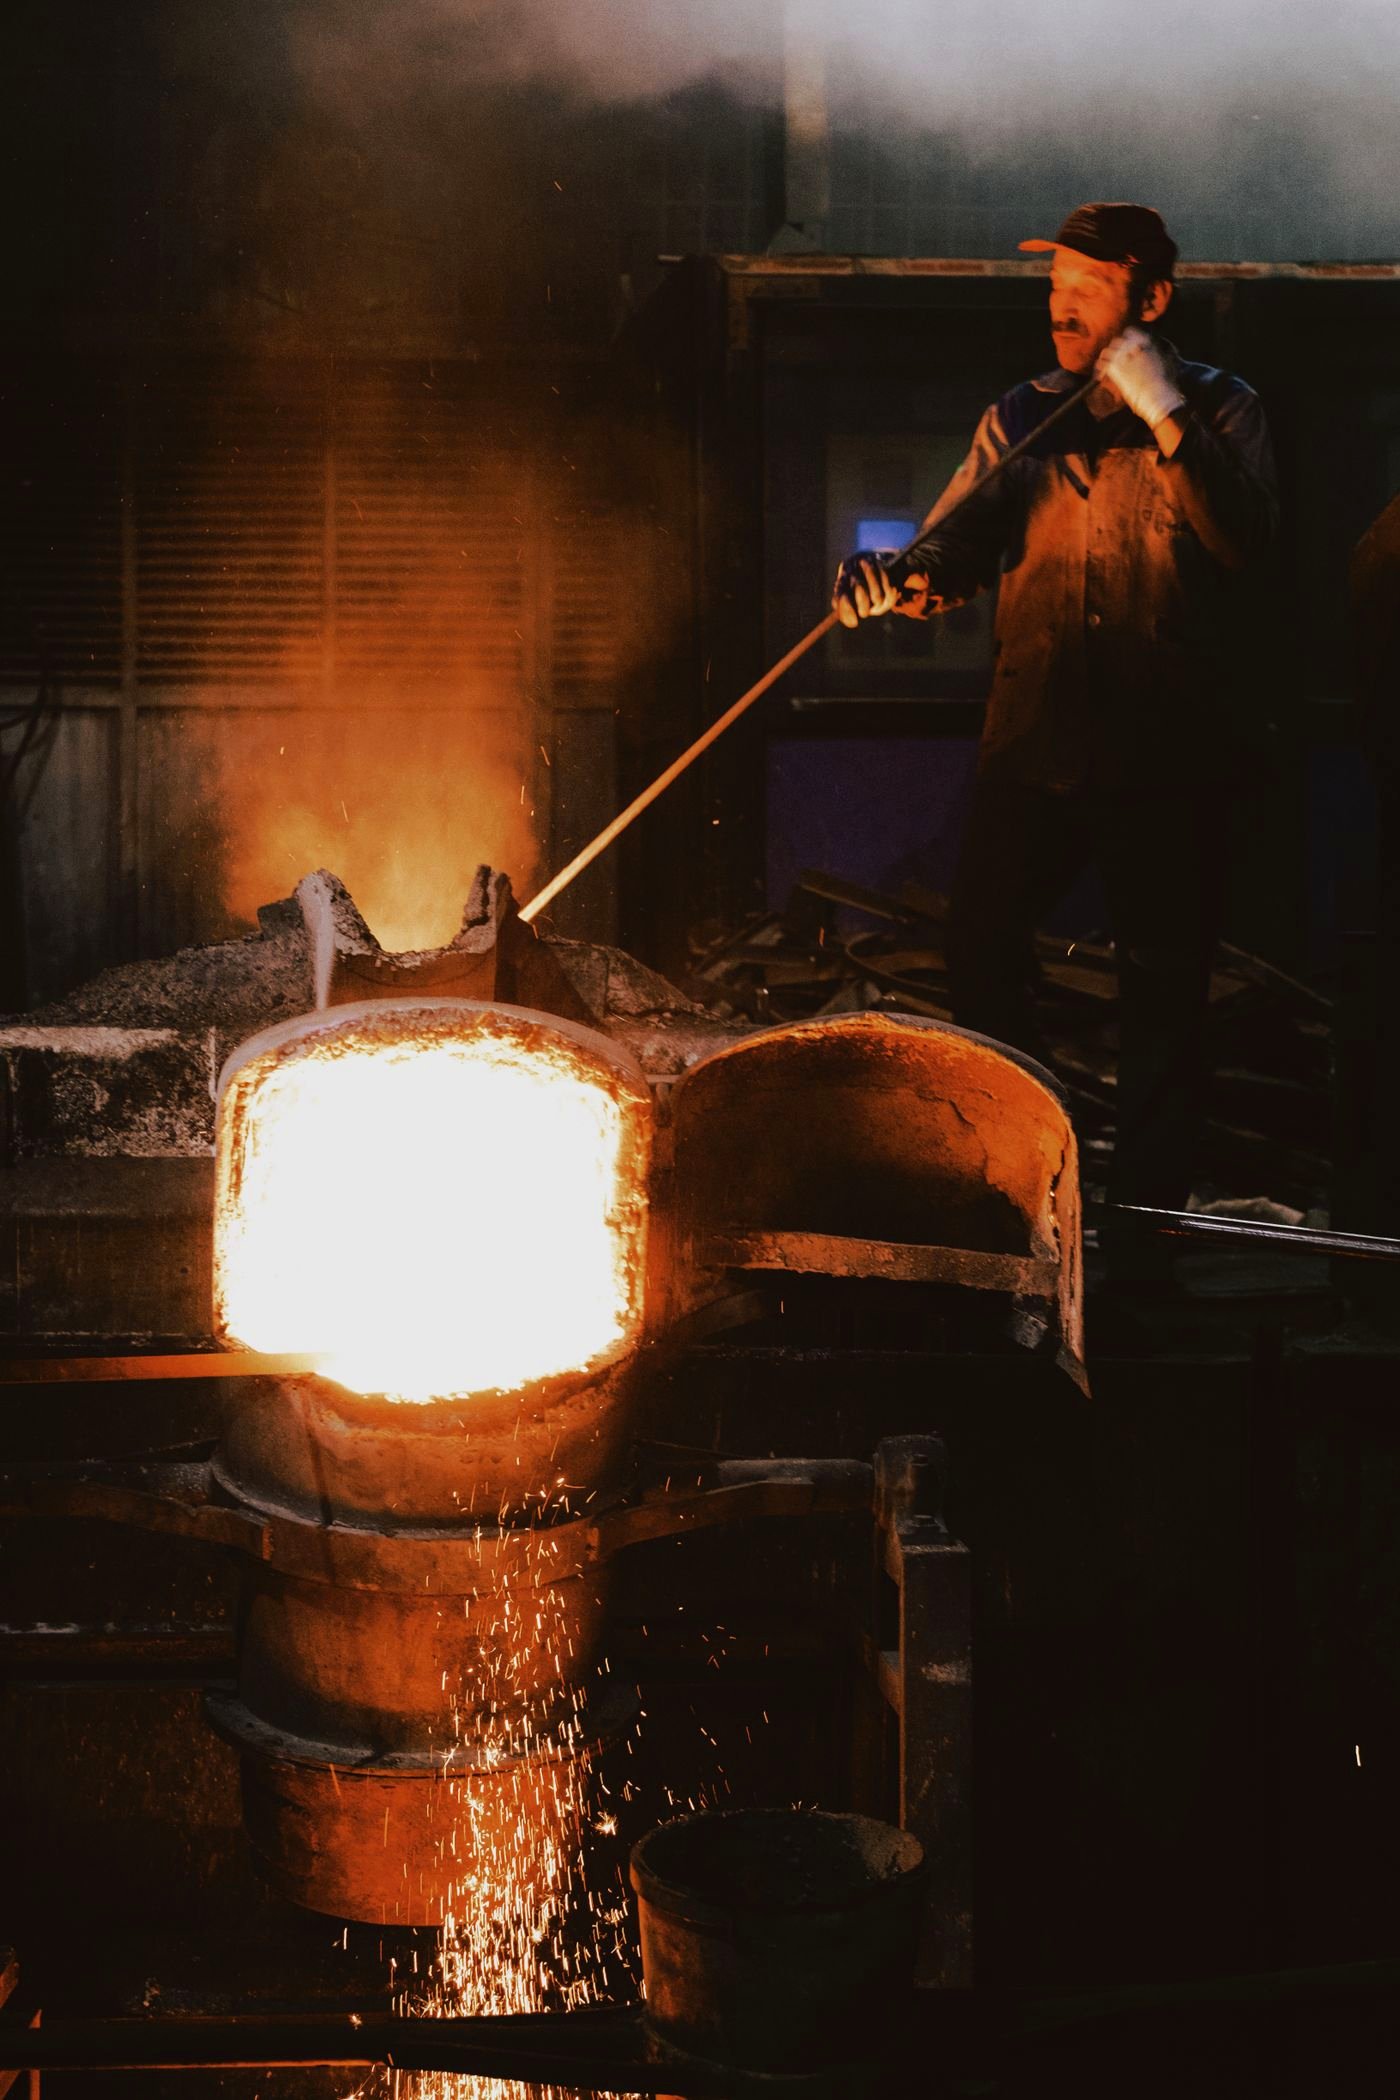
Depuis plus d'un siècle, cette fonderie coule et accorde des cloches en bronze — pour les tours, les carillons et les commandes privées. Tout se fait sous un même toit : modèle, moule, fusion, coulée et accord. Nous coulons peu de cloches par an, et nous accordons chacune à l'oreille.
Sonnez juste.
Dites-nous la tour, la note, le poids — ou simplement l'occasion. Nous vous répondrons avec un dessin et un prix.